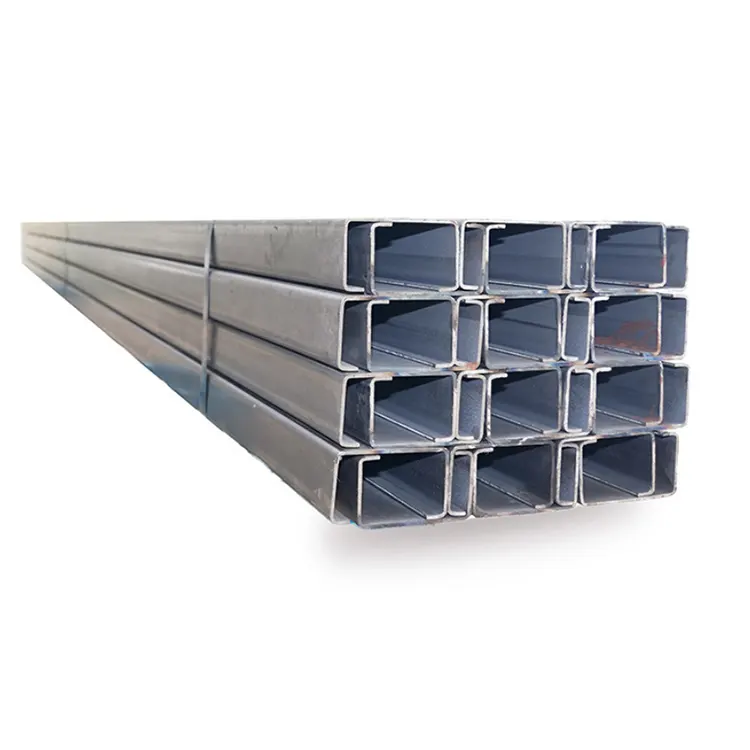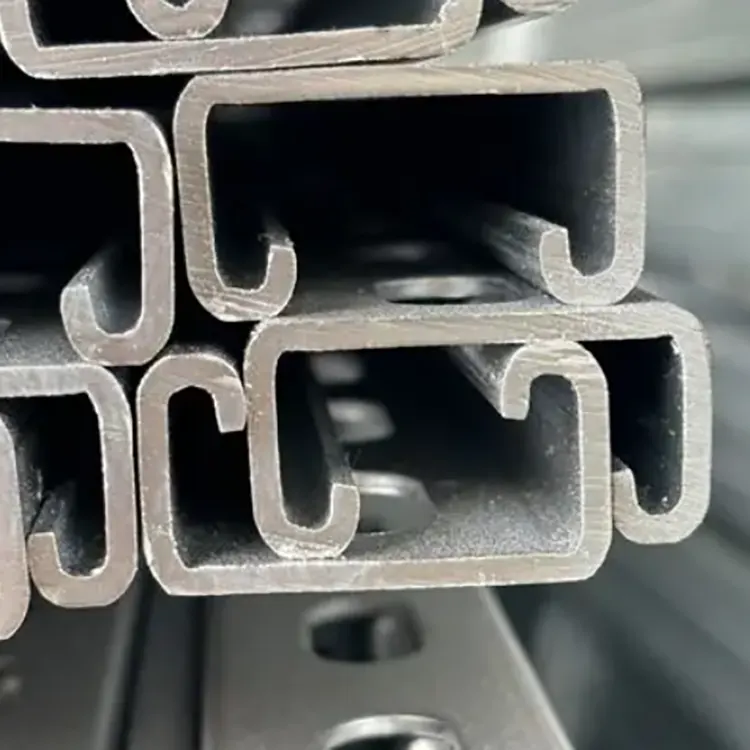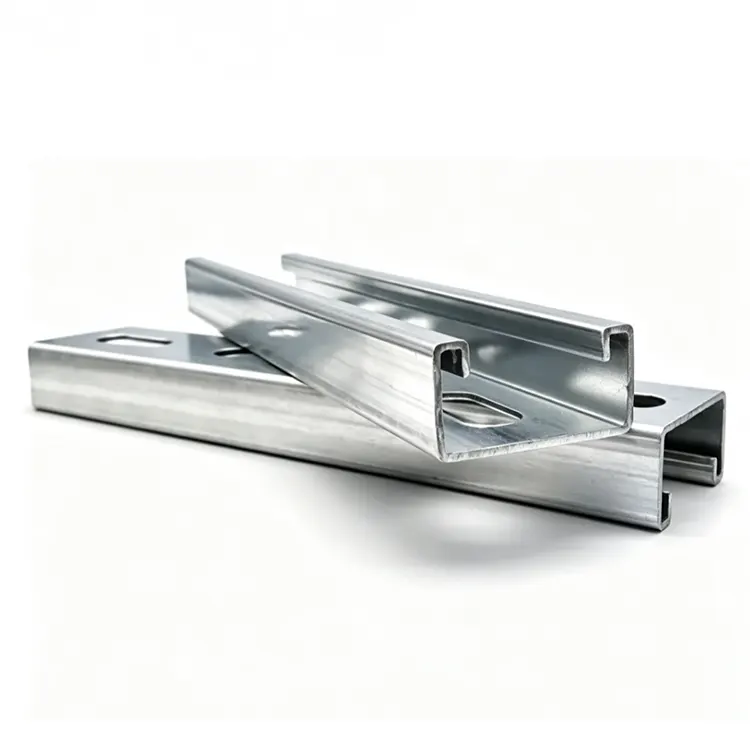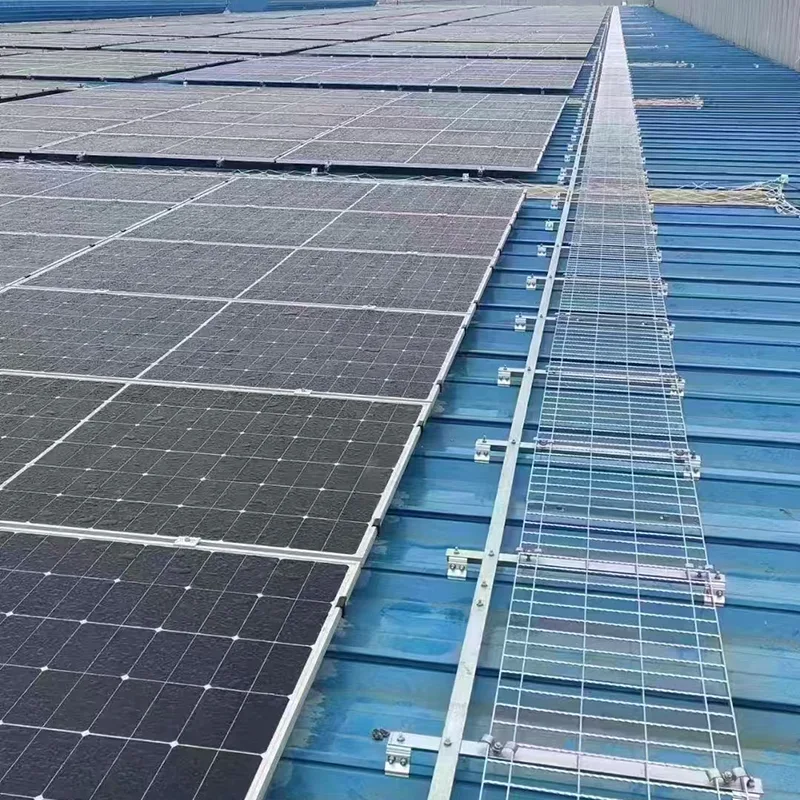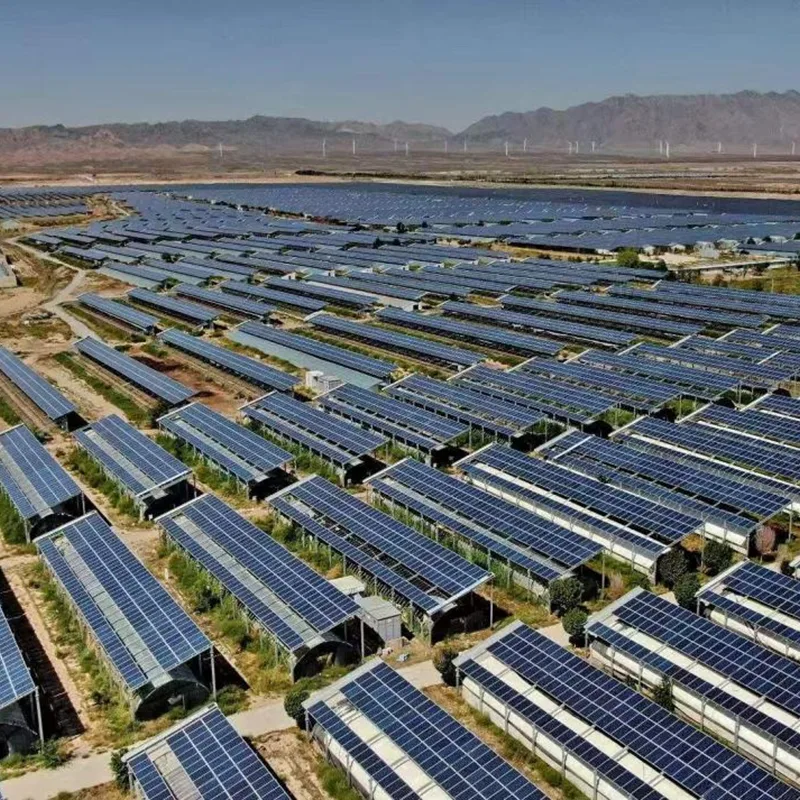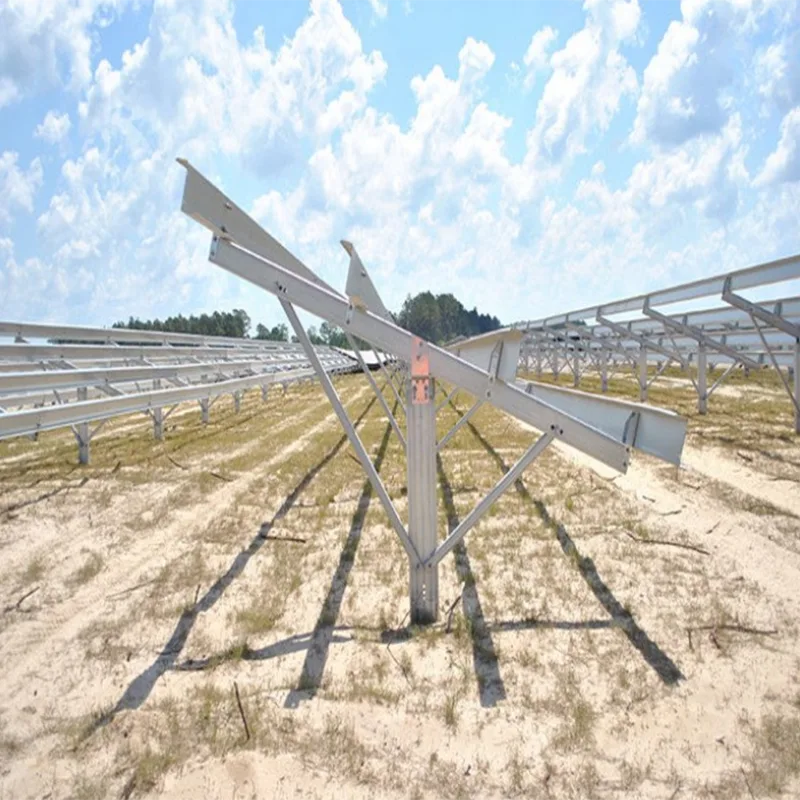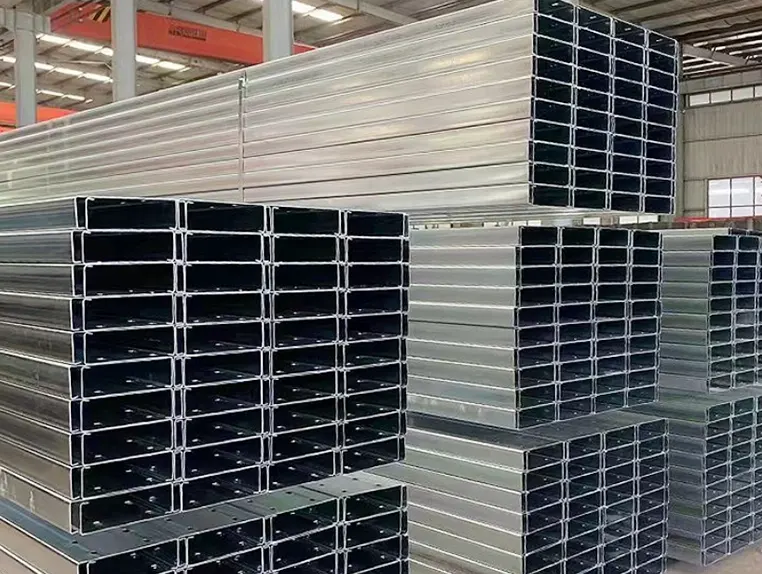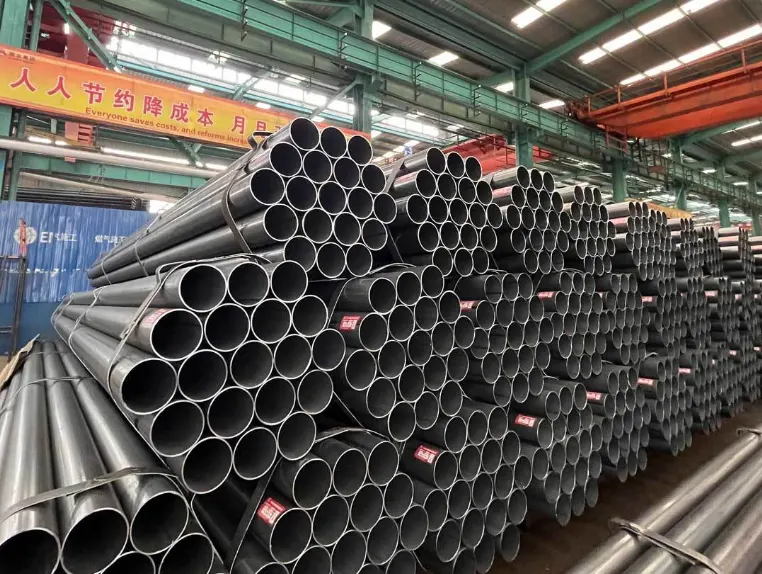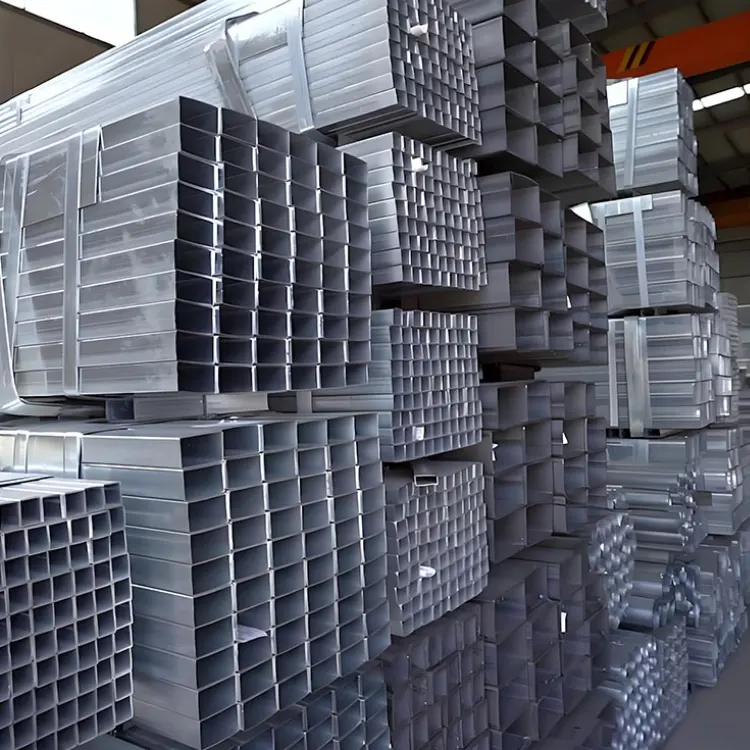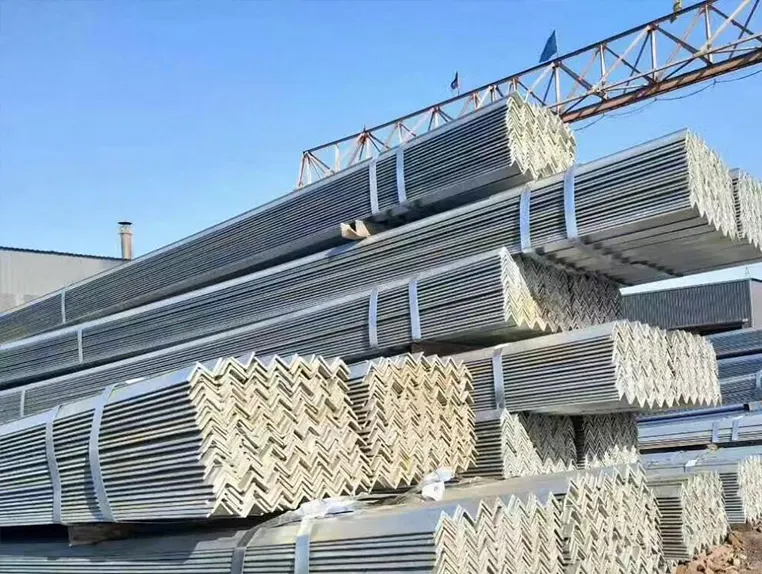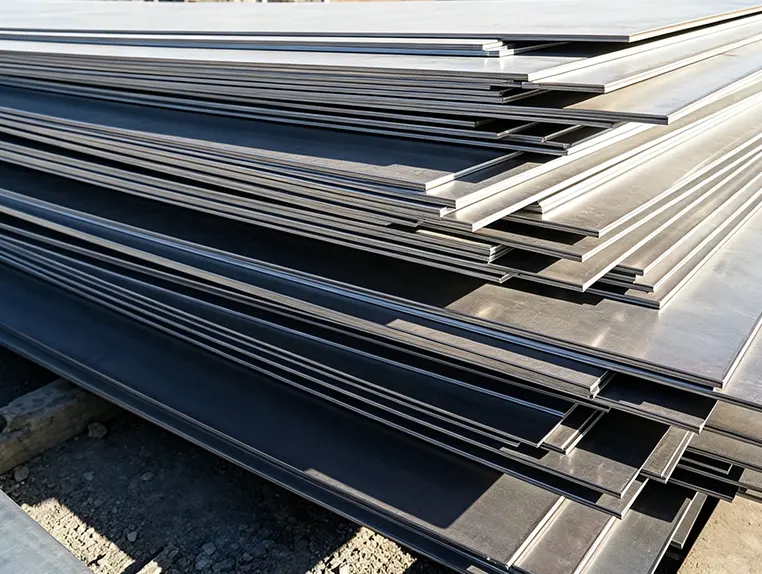
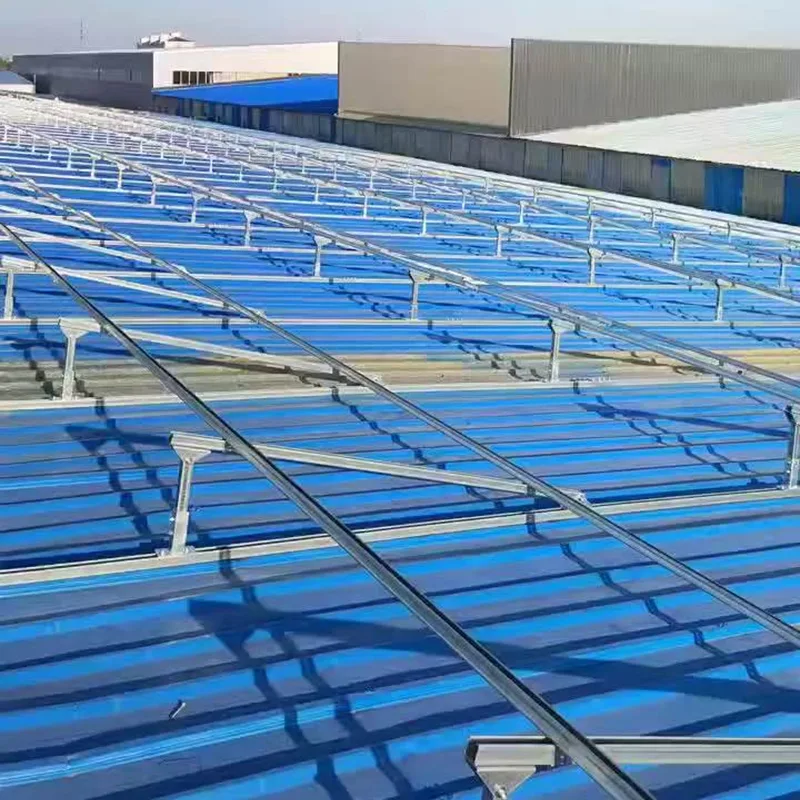
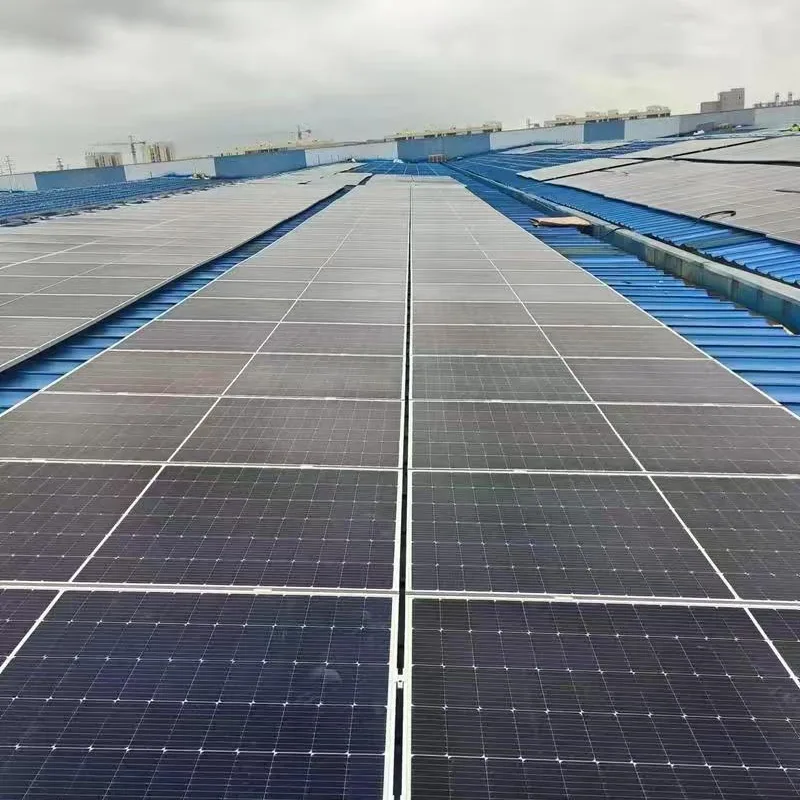
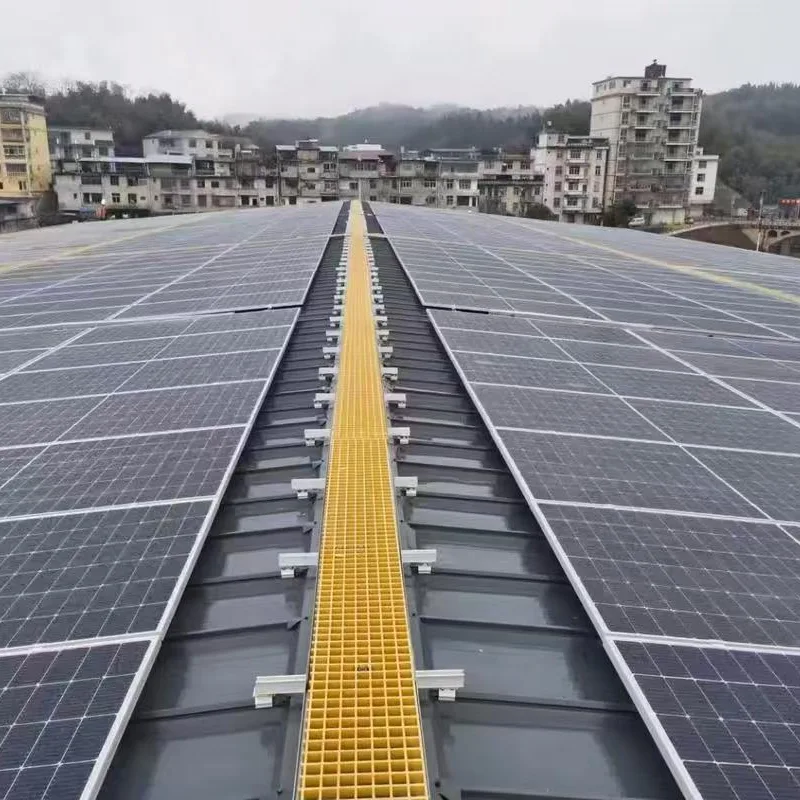
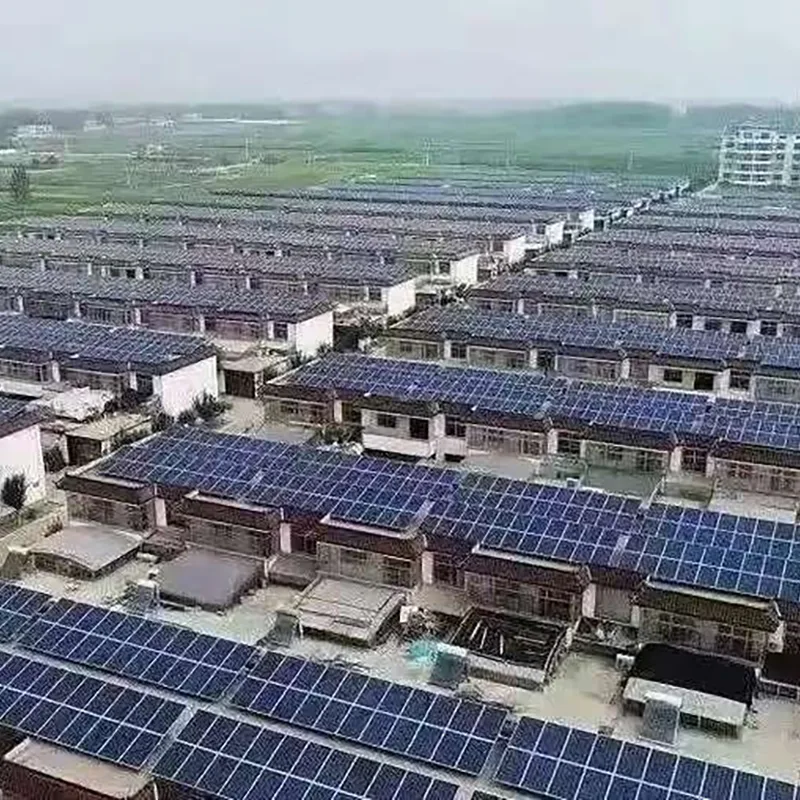
Le staffe di montaggio solare zincate a caldo fornite da Shixinda vengono lavorate utilizzando il processo di zincatura a caldo ad alta temperatura. Lo spessore dello strato di zinco è uniforme e soddisfa gli standard e la resistenza alla corrosione è eccellente. La resistenza alla nebbia salina è di gran lunga superiore a quella dei normali prodotti zincati. Possono essere adattati a condizioni di lavoro complesse e difficili come le zone costiere con elevata umidità e terreni salino-alcalini. Le staffe sono accoppiate con elementi di fissaggio zincati a caldo di grado 8,8 e le prestazioni anticorrosione complessive sono unificate e la struttura è stabile e solida. Rispetto alle staffe in lega di alluminio, le staffe fotovoltaiche zincate a caldo di Shixinda hanno prestazioni di costo estremamente elevate. Il prezzo in tonnellate è solo un terzo di quello della lega di alluminio, consentendo un'installazione su grandi luci e riducendo il numero di colonne. Il prodotto è comodo da installare e ha una lunga durata, riducendo significativamente i costi di costruzione e di funzionamento della centrale elettrica. Con qualità affidabile e vantaggi economici eccezionali, è ampiamente utilizzato in vari progetti di ingegneria fotovoltaica.
Forte resistenza alla corrosione - Spessore dello strato di zinco 55–85 μm, l'adesione raggiunge il grado 0, la resistenza alla corrosione è 2–3 volte quella della zincatura a freddo, adatta a vari ambienti corrosivi come aree costiere, desertiche, industriali, ecc.
Eccellenti prestazioni meccaniche - Realizzato con materiali Q235/Q355, carico di snervamento 235–355 MPa, capacità portante Q355 è superiore del 30% rispetto a Q235, resistente al vento, alla neve e ai terremoti, adatto per ampie campate e aree con forte vento.
Prestazioni ad alto costo: il prezzo in tonnellate è di soli 4500–6000 yuan, circa 1/3 della lega di alluminio, il design ad ampia campata può ridurre il numero di colonne e il costo totale del ciclo di vita è il migliore.
Lunga durata - Utilizzo normale per più di 25 anni, i prodotti di fascia alta durano fino a 30-50 anni, sincronizzati con la durata dei moduli fotovoltaici, esenti da manutenzione.
Installazione semplice: connessione con bullone con foro standardizzato, nessuna necessità di saldatura in loco; specifiche di sezione trasversale multipla (C41/C60/C80), la lunghezza può essere personalizzata, l'efficienza costruttiva è elevata.
Ampi scenari applicabili - Forte resistenza agli agenti atmosferici, adatta a tutti gli scenari come deserti, coste, aree industriali e serre agricole, resistente ai raggi ultravioletti, agli alcali salini e alle fluttuazioni di temperatura.
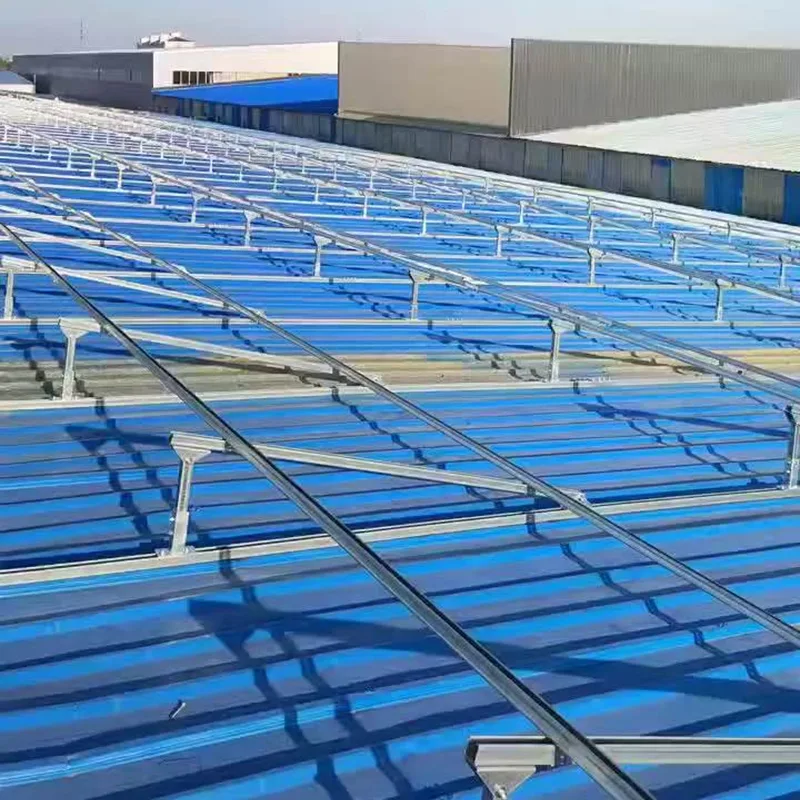
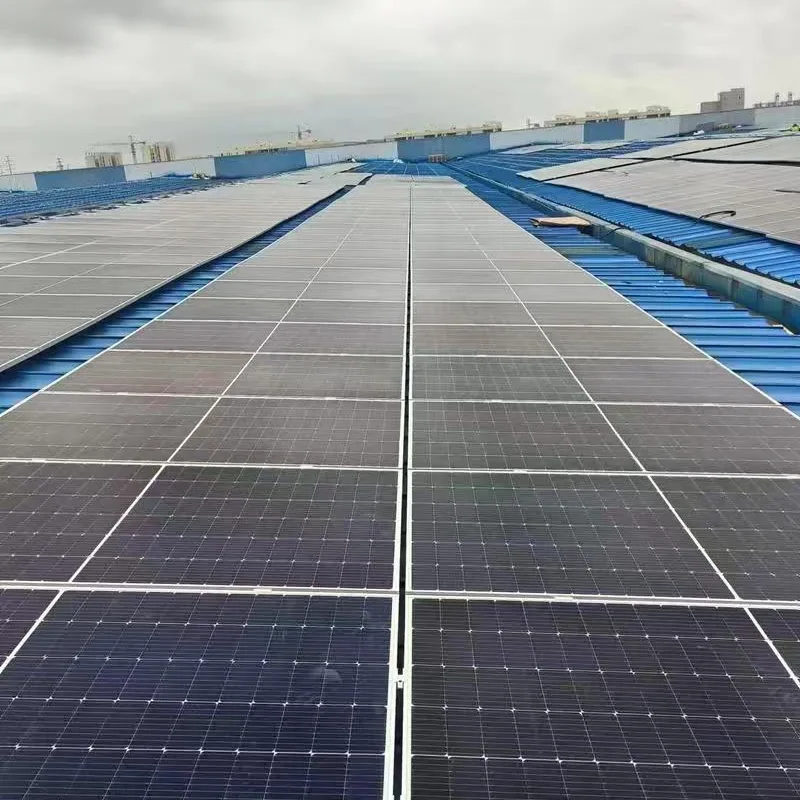
1. Specifiche di installazione e utilizzo: durante l'installazione, vietare severamente colpi violenti, tagli o levigature dei supporti per evitare di danneggiare lo strato protettivo zincato a caldo. Utilizzare elementi di fissaggio zincati a caldo in modo uniforme di grado 8,8 e vietare l'uso di bulloni ordinari per prevenire la corrosione elettrochimica. Seguire rigorosamente gli standard di disegno per la coppia di serraggio per evitare installazioni mancanti o serraggi allentati, garantendo una distribuzione equilibrata della forza complessiva e la stabilità strutturale dei supporti.
2. Ispezione e manutenzione quotidiana: controllare regolarmente la deformazione dei componenti di supporto, il distacco del rivestimento e l'allentamento dei bulloni. Pulire tempestivamente la polvere accumulata, i detriti e i residui di sale. Soprattutto in condizioni costiere e saline-alcaline, la frequenza delle ispezioni dovrebbe essere aumentata per ridurre l'erosione da parte di sostanze corrosive.
3. Riparazioni e requisiti vietati: per le aree di rivestimento danneggiate, utilizzare rivestimenti speciali ricchi di zinco per riparazioni tempestive per prevenire la diffusione della ruggine. È severamente vietato praticare fori, effettuare saldature o modificare la struttura originale dei supporti in ambito privato. Dopo forti venti, forti piogge o forti nevicate, sono necessarie ispezioni speciali delle parti chiave sollecitate per garantire il funzionamento sicuro, stabile e duraturo a lungo termine dei supporti fotovoltaici.
Quanto tempo è il tempo di consegna? A seconda della quantità dei prodotti, le consegne iniziano solitamente in circa 5 giorni.
Fornite campioni? È gratuito o a pagamento? Vengono forniti campioni gratuiti, escluse le spese di spedizione.
Ispezione delle materie prime: ispeziona le bobine di acciaio strutturale al carbonio Q235/Q355 per verificarne la conformità con parametri quali carico di snervamento, resistenza alla trazione e spessore
Scarico e livellamento - Srotolare il coil di acciaio mediante scaricatrice e livellarlo con livellatrice per eliminare lo stress da arricciatura
Servoalimentazione + Punzonatura - Alimentazione precisa tramite servomotore e punzonatura online di fori per bulloni, fori di installazione, ecc. con elevata precisione della posizione del foro
Formatura con piegatura a freddo - Laminazione continua con più rulli per piegare gradualmente il nastro di acciaio a forma di C, a U, ecc. (come le specifiche C41, C60, C80)
Correzione e raddrizzamento - Eseguire la correzione dimensionale e il raddrizzamento sui profili formati
Taglio a lunghezza fissa - Tagliare alla lunghezza impostata utilizzando sega idraulica o volante, con bordo di taglio liscio
Sgrassaggio e rimozione dell'olio - Immergere in un agente sgrassante alcalino a 50–60 ℃ per 10–15 minuti per rimuovere l'olio e lo sporco, con lo standard "il film d'acqua non si rompe per 30 secondi"
Lavaggio con acqua (prima volta) - Sciacquare con acqua pulita per eliminare i residui di sgrassante
Lavaggio acido e rimozione della ruggine: immergere in una soluzione al 15% di H₂SO₄ (con inibitore di corrosione) per dissolvere l'ossido superficiale e la ruggine fino a quando non viene esposta una base metallica grigio-argento
Lavaggio con acqua (seconda volta) - Risciacquare con acqua pulita per rimuovere acido e impurità
Immersione in un agente di rivestimento ausiliario - Immersione in una soluzione acquosa al 15%–25% NH₄Cl + 2,5%–3,5% ZnCl₂ (a 55–65℃, per 5–10 minuti), formando una sottile pellicola salina sulla superficie per prevenire la ruggine, migliorare l'immersione dello zinco ed eliminare il rivestimento mancante
Asciugatura e trattamento termico - Asciugare completamente l'umidità della superficie del pezzo per evitare schizzi di zinco durante la zincatura a caldo
Zincatura a caldo - Immergere il pezzo in zinco fuso a 440–460 ℃, con lo zinco che reagisce con la base di ferro per formare una struttura anticorrosiva a doppio strato di strato di lega di zinco-ferro + strato di zinco puro, con uno spessore dello strato di zinco che raggiunge 55–85μm
Ordinamento: rimuovere il liquido di zinco in eccesso, i noduli di zinco e le bave dalla superficie
Raffreddamento - Raffreddamento ad acqua o raffreddamento ad aria per solidificare e stabilizzare lo strato di zinco
Trattamento di passivazione - Immersione nella soluzione di passivazione per formare un film di passivazione sulla superficie dello strato di zinco, migliorando ulteriormente la resistenza alla corrosione e riducendo la formazione di ruggine bianca
Risciacquo + Asciugatura - Risciacquare con acqua pulita e poi asciugare, completando il trattamento superficiale
Ispezione di qualità: testare lo spessore dello strato di zinco (≥55μm), l'adesione (test della griglia di grado 0), la planarità della superficie, la precisione della posizione del foro, la tolleranza dimensionale, ecc.
Imballaggio e stoccaggio: imballare ed etichettare categoricamente, conservare per la spedizione
Indirizzo
S213 Distretto di Jinghai, città di Tianjin, Cina
tel