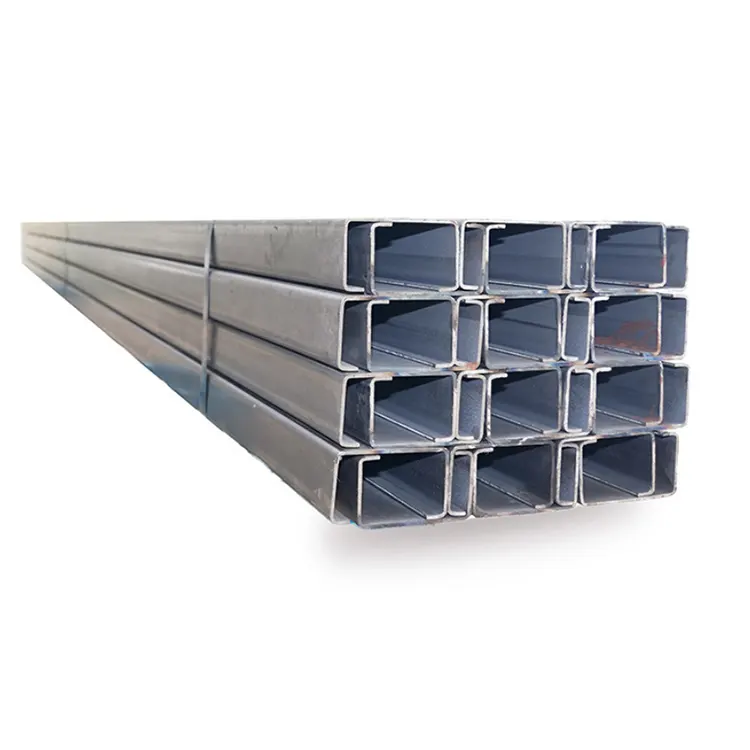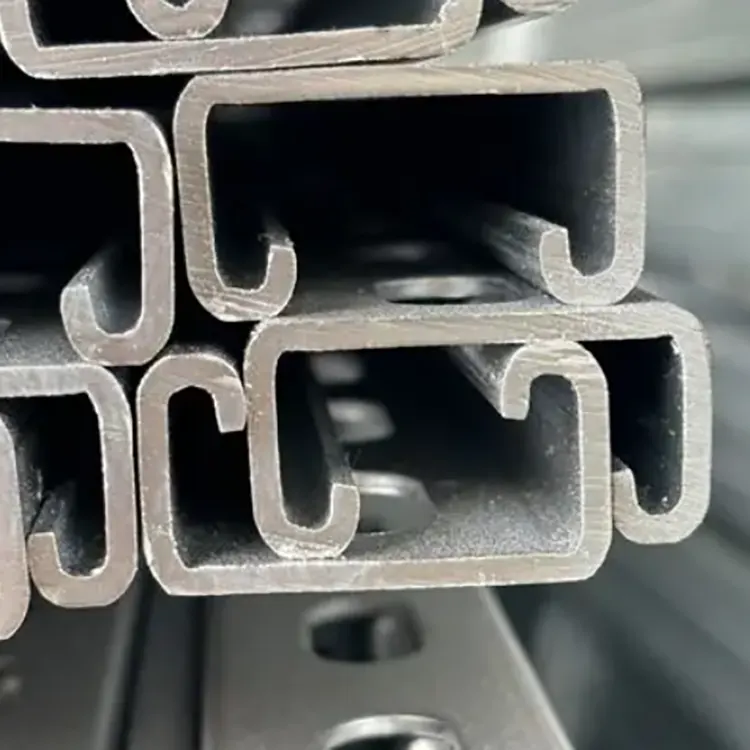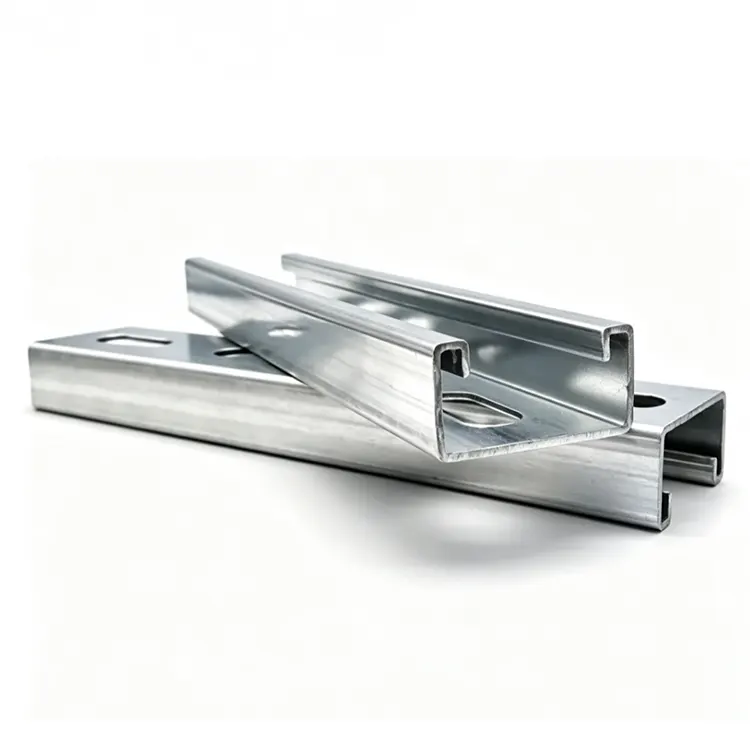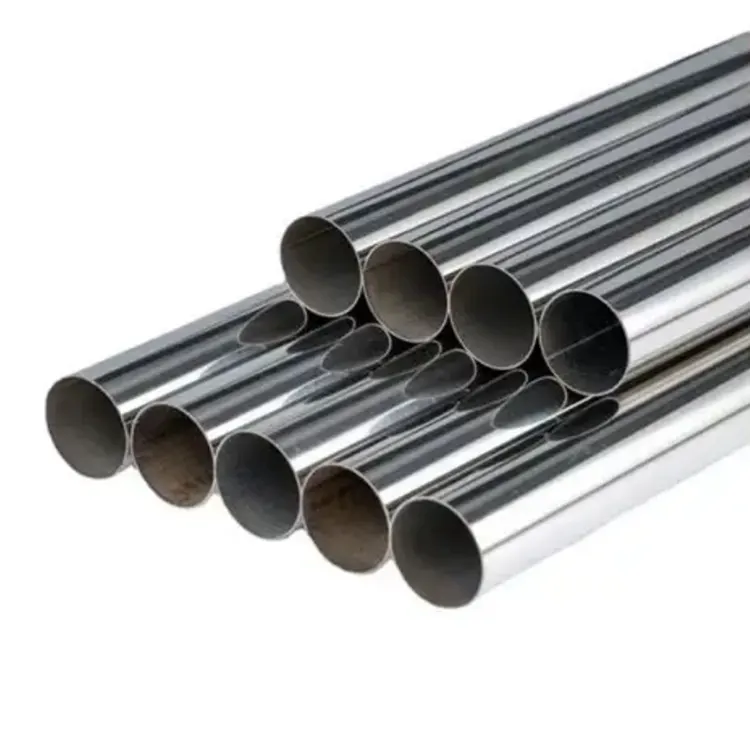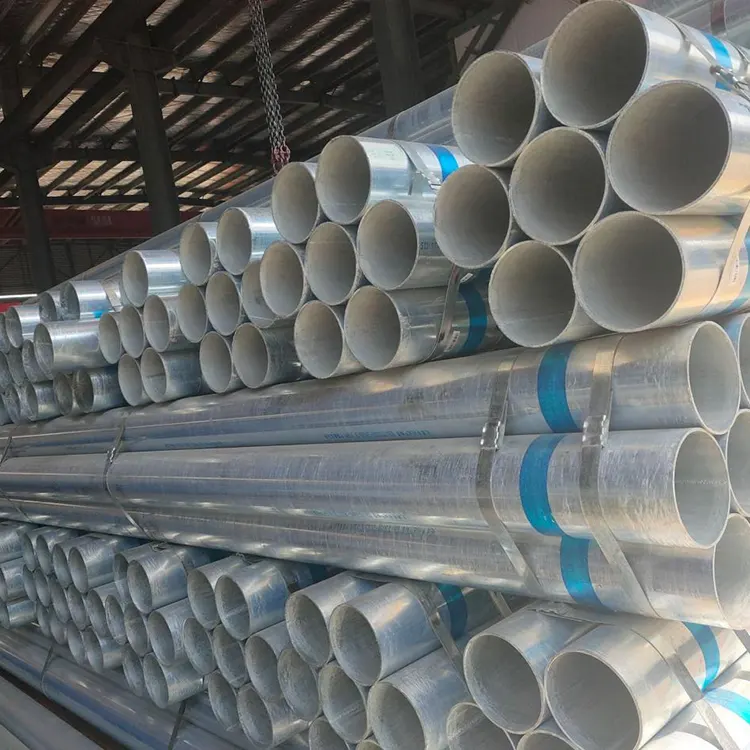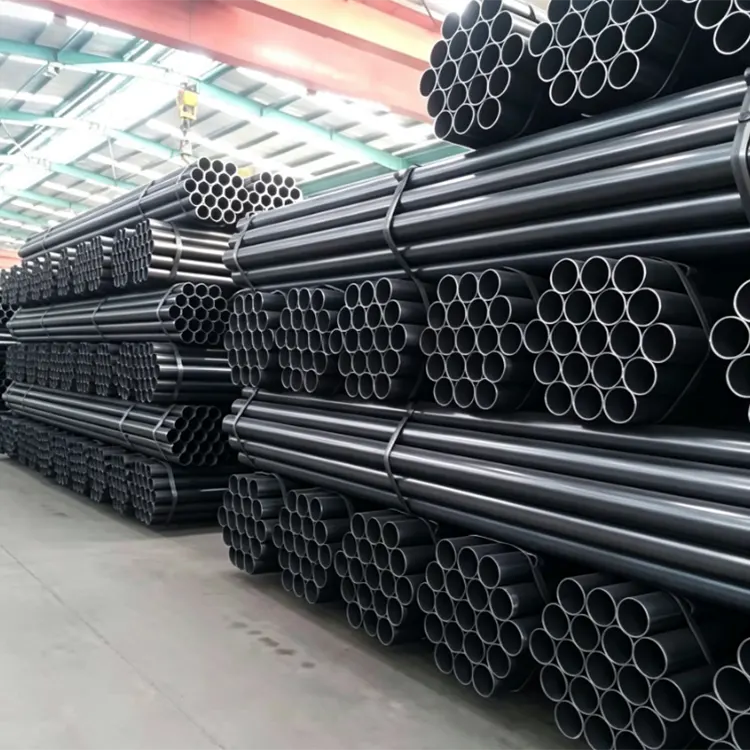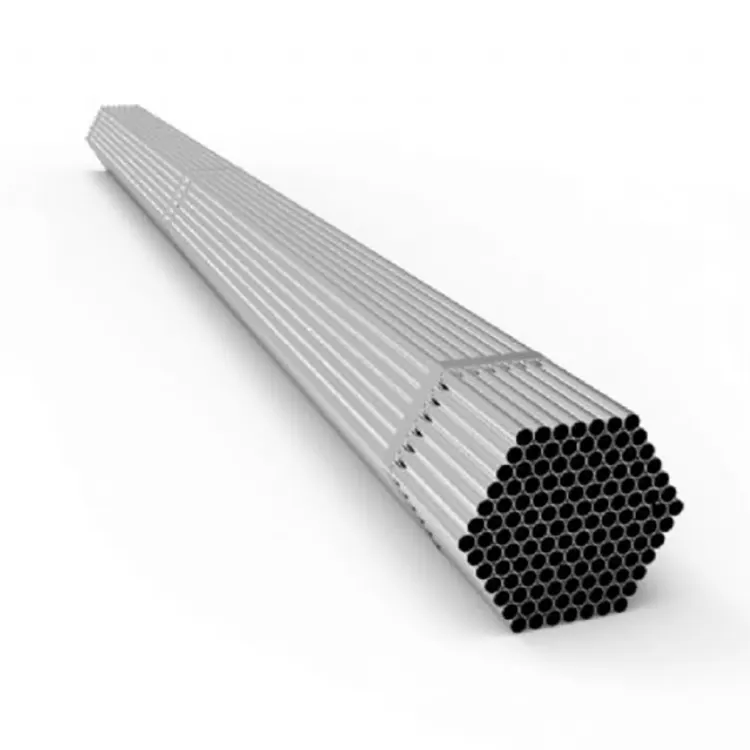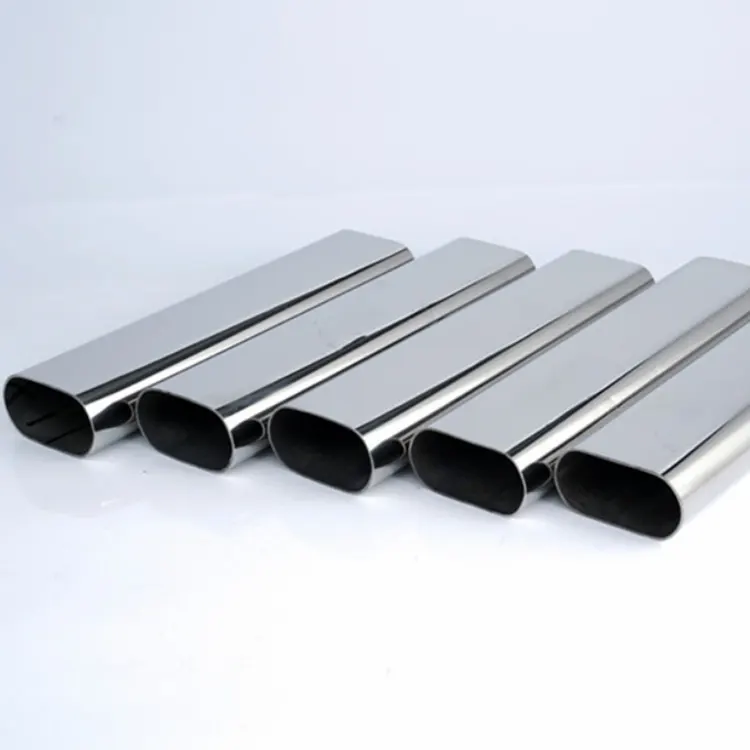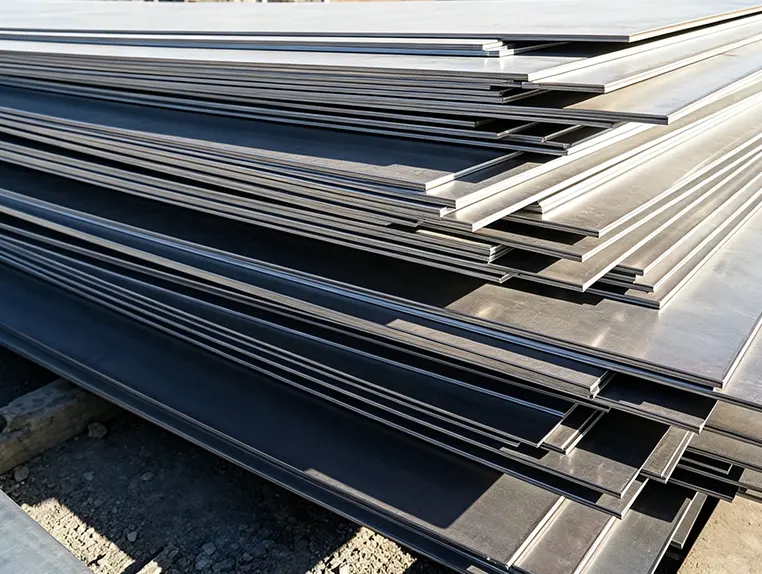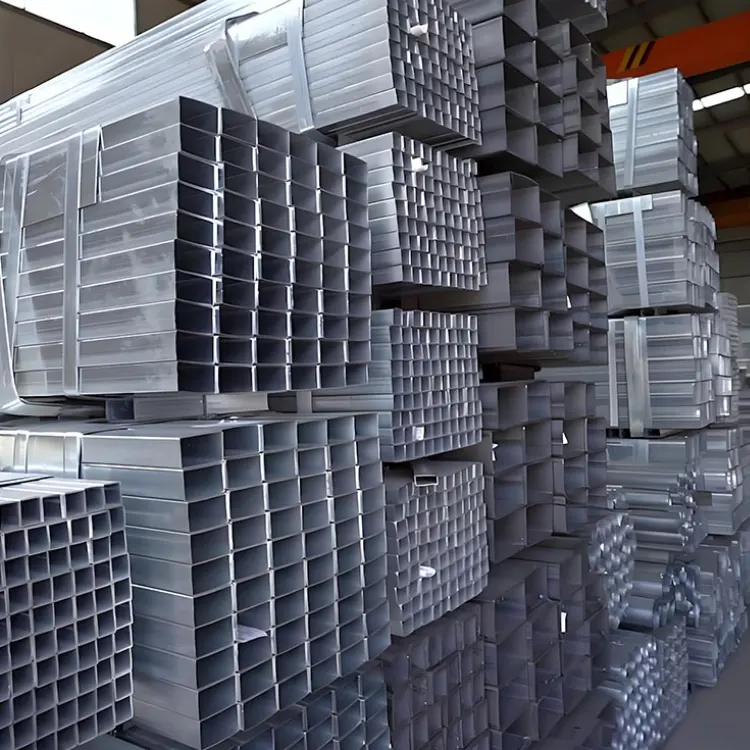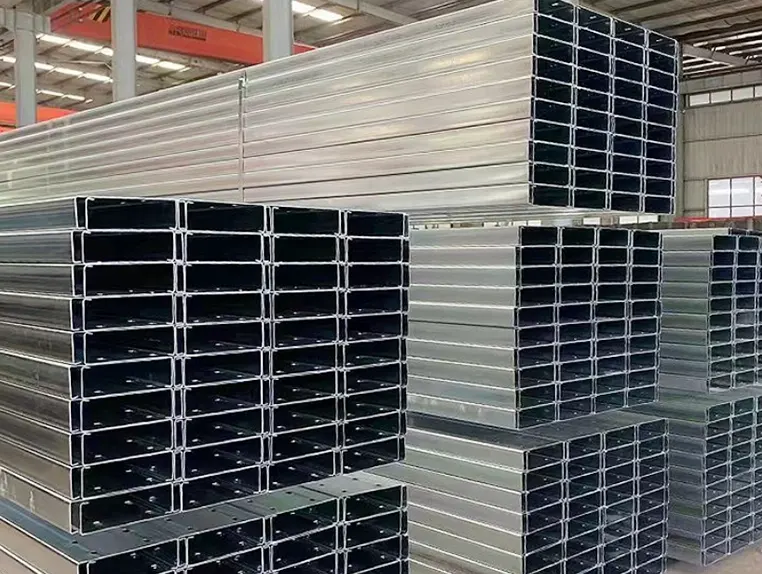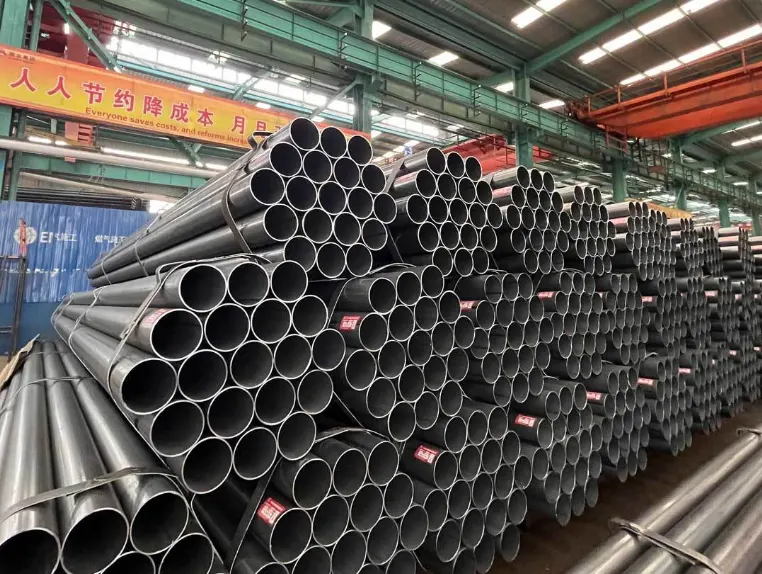
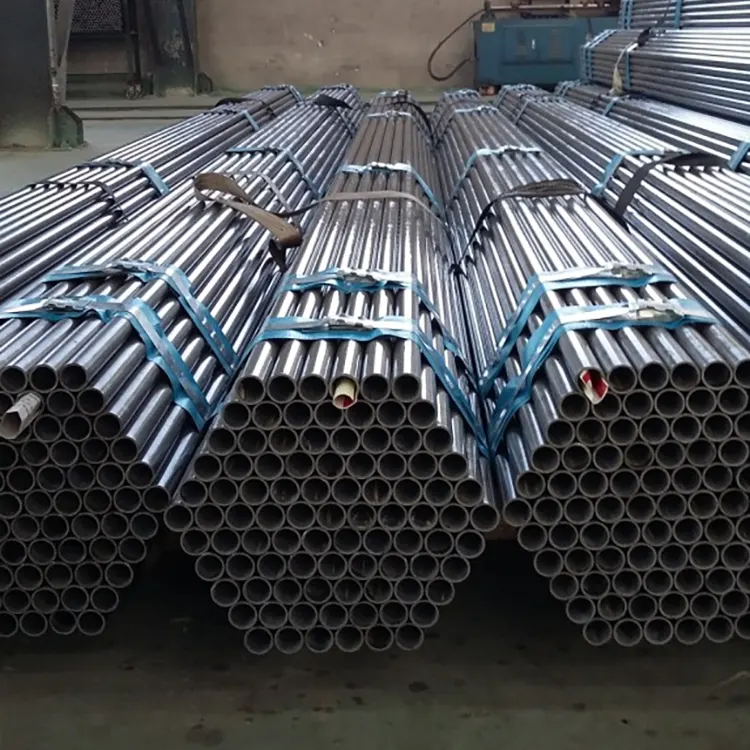
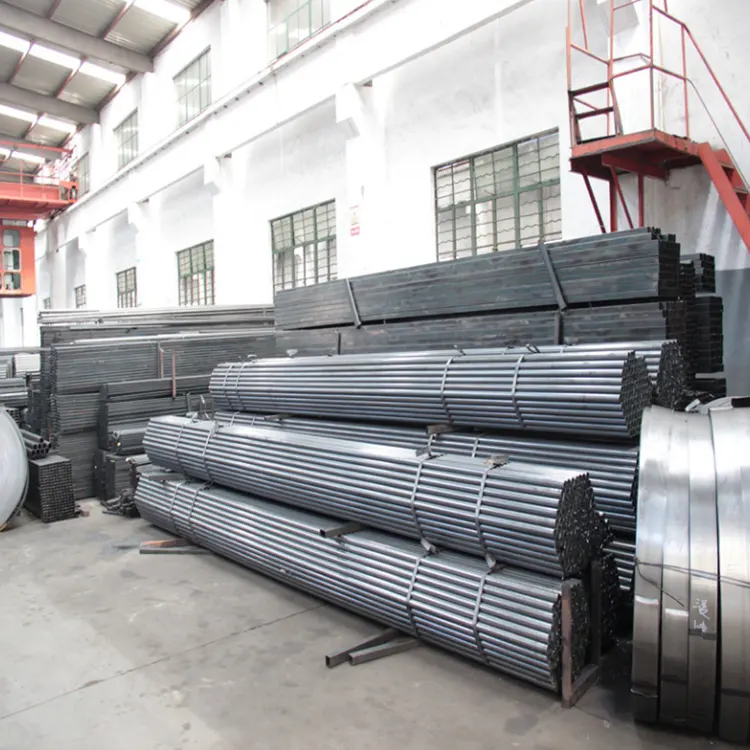
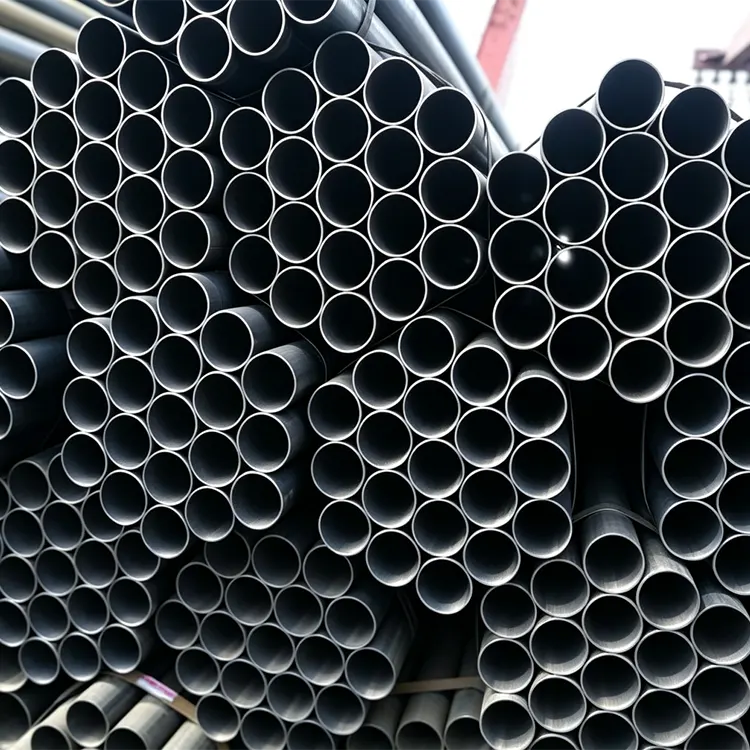
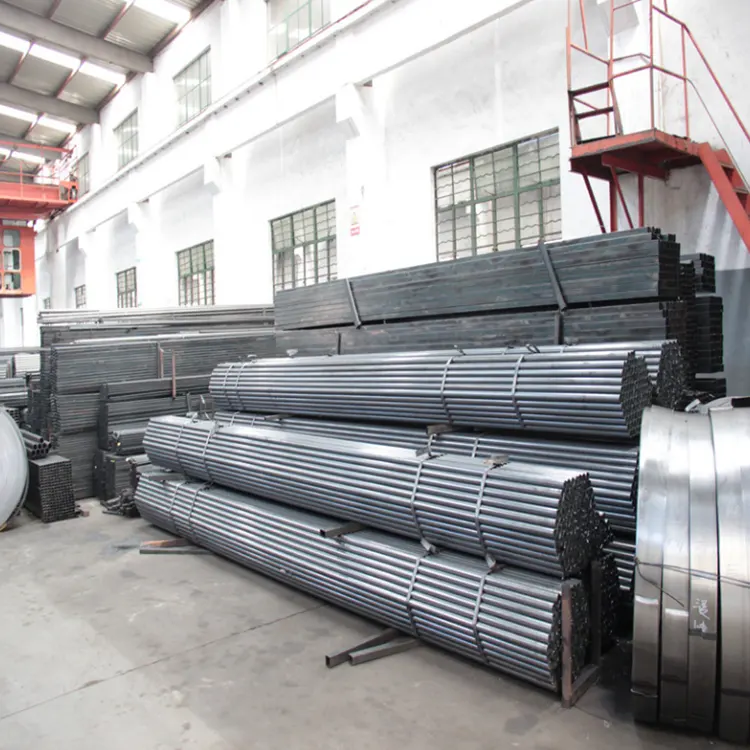
Quando la fabbrica Xinlida produce questo tubo d'acciaio saldato, utilizza nastri di acciaio laminati a caldo di alta qualità come materiale di base e lo forma attraverso un processo automatizzato di saldatura a resistenza ad alta frequenza. Le strisce di acciaio sono strettamente legate, la rotondità di formatura è standard, il corpo del tubo ha un'elevata rettilineità e l'intero tubo è esente da distorsioni, rigonfiamenti o difetti di disallineamento. Il processo di saldatura è concentrato nel calore, la velocità di formatura è elevata, l'area interessata dal calore è minima e non esistono problemi di processo comuni come la formazione di grani grossolani o crepe nella saldatura. La tenacità e la duttilità complessive del materiale del tubo sono unificate e stabili, rendendolo altamente adatto per successive lavorazioni secondarie come piegatura, taglio, foratura, filettatura e smussatura.
Le pareti interne ed esterne del tubo finito sono lisce e piatte, senza accumuli di ossido, ammaccature e bave. Il diametro interno è conforme allo standard. L'installazione di raccordi, flange e giunti offre prestazioni di tenuta migliori, evitando efficacemente rischi di perdite durante i processi di trasmissione dell'acqua e di ventilazione. Le proprietà meccaniche del prodotto sono uniformi, con resistenza stabile alla pressione, alla flessione e alla deformazione. In condizioni di carichi normali, pressione del vento e condizioni di cedimento del terreno, la struttura ha meno probabilità di deformarsi, rendendola adatta a progetti di costruzione standardizzati su larga scala.
Può essere classificato in due categorie principali in base all'ambiente di utilizzo: tubi saldati di colore originale di colore nero e tubi saldati zincati post-trattamento. I tubi saldati di colore originale sono adatti per strutture a secco interne, strutture di costruzione temporanee, rack per attrezzature e strutture interne in acciaio; i tubi saldati trattati zincati sono stati sottoposti a un rafforzamento anticorrosivo superficiale, sono resistenti all'ossidazione e all'erosione del vapore acqueo e possono essere utilizzati a lungo in scenari esterni come aree all'aperto, umide e ventilate, riducendo significativamente la frequenza di successive manutenzioni e ristrutturazioni.
Il tubo d'acciaio saldato è adatto per la produzione di molteplici specifiche e materiali con proprietà di gradiente. Copre tutto, dai tubi decorativi leggeri ai tubi tecnici per carichi medi e pesanti, coprendo un'ampia gamma di scenari generali come ingegneria civile, produzione di attrezzature, ringhiere da giardino, materiali ausiliari per strutture in acciaio, layout di tubazioni e supporto tecnico temporaneo. Rispetto ad altri tubi in acciaio, i tubi saldati ad alta frequenza presentano una forte stabilità di produzione, tolleranze ridotte delle specifiche e consegna flessibile. Sono il materiale preferito per ridurre i costi e aumentare l'efficienza negli appalti di ingegneria e per la costruzione standardizzata.
Tubo saldato ad alta frequenza con cucitura diritta
1. Pretrattamento della materia prima: svolgimento, appiattimento, allineamento, stoccaggio del loop in tensione della bobina di acciaio
2. Formatura e laminazione del tubo: il nastro di acciaio viene arrotolato in un tubo circolare grezzo mediante laminazione
3. Saldatura ad alta frequenza: formazione di estrusione di bordi hot-melt, rimozione di speroni di saldatura
4. Raffreddamento e modellatura: raffreddamento ad acqua per raffreddamento, dimensionamento, correzione raddrizzatura del tubo
5. Rilevamento difetti online: rilevamento di vuoti di saldatura, crepe, ecc. Difetti
6. Taglio alla lunghezza standard: utilizzare una sega volante per tagliare alla lunghezza standard
7. Lavorazione del prodotto finito: smussatura, prova della pressione dell'acqua, marcatura di controllo qualità, imballaggio
1. Svolgimento e appiattimento del nastro di acciaio largo, arrotolamento a spirale inclinata del tubo grezzo
2. Saldatura ad arco sia degli strati interni che esterni
3. Rilevamento dei difetti, lavorazione della scanalatura dell'estremità del tubo, test della pressione dell'acqua
Diametro nominale DN + diametro esterno + spessore parete comune 1. DN15 (4 pollici): Φ21,3, spessore parete 2,5/2,75/2,8 mm 2. DN20 (6 pollici): Φ26,9, spessore parete 2,5/2,75/2,8 mm 3. DN25 (1 pollice): Φ33,7, spessore parete 2,75/3,0/3,2 mm 4. DN32 (1,2 pollici): Φ42,4, spessore parete 2,8/3,2/3,5 mm 5. DN40 (1,5 pollici): Φ48,3, spessore parete 3,0/3,2/3,5 mm 6. DN50 (2 pollici): Φ60,3, spessore parete 3,0/3,2/3,5 mm 7. DN65 (2,5 pollici): Φ76,1, spessore parete 3,2/3,5/4,0 mm 8. DN80 (3 pollici): Φ88,9, spessore parete 3,5/4,0/4,5 mm 9. DN100 (4 pollici): Φ114,3, spessore parete 3,75/4,0/4,5 mm 10. DN150 (6 pollici): Φ168,3, spessore parete 4,0/4,5/5,0 mm 11. DN200 (8 pollici): Φ219,1, spessore parete 4,5/5,0/6,0 mm Lunghezza standard: 6 metri come opzione principale, con una piccola quantità di 9/12 metri
Diametro esterno comune + spessore della parete principale 1. Φ26,8, Φ33,5: 2,0–3,0 mm (mobili, cavi) 2. Φ48 (speciale per impalcature): 2,75/3,0/3,2/3,5 mm 3. Φ60, Φ76, Φ89: 2,5–4,0 mm (serre, colonne) 4. Φ114, Φ140, Φ165: 3,5–6,0 mm (supporti di strutture in acciaio) 5. Φ219–Φ630: 4–10 mm (fondazioni su pali di grandi dimensioni, strutture in acciaio)
1. Diametro esterno principale: Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Spessore parete normale: 4–14 mm, comunemente usato in ingegneria 6/8/10/12 mm
3. Lunghezza: 6 m, 12 m, standard per rivestimento anticorrosivo 3PE di grande diametro
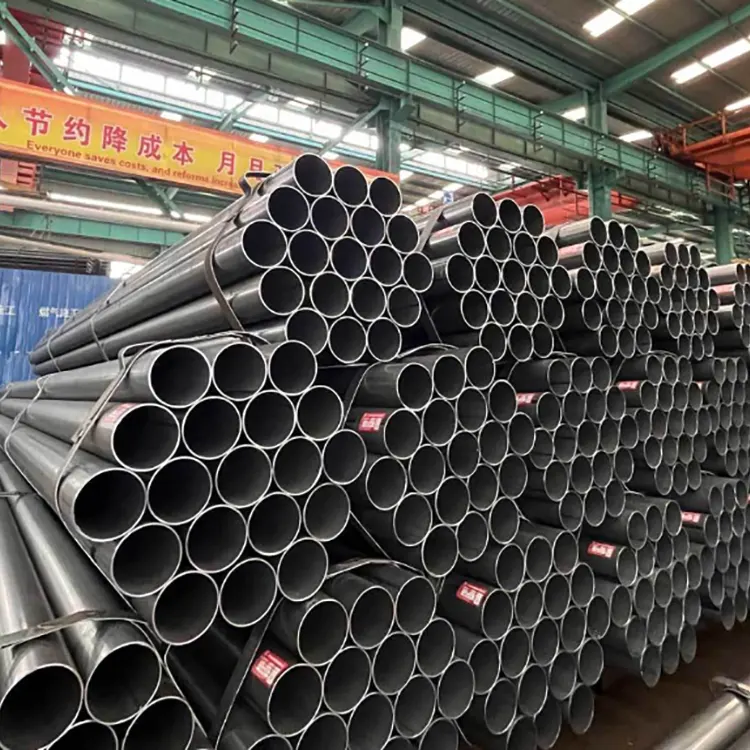
1. Verificare le specifiche dei materiali per i nastri di acciaio in entrata, condurre ispezioni sullo spessore e sulle proprietà meccaniche ed eliminare materiali difettosi deformati, stratificati e arrugginiti;
2. Effettuare il rilevamento dei difetti sulla saldatura di testa dei nastri di acciaio per prevenire potenziali pericoli causati dai cordoni di saldatura nei prodotti finiti.
1. Calibrare regolarmente i rulli di formatura per controllare l'allineamento delle strisce di acciaio e prevenire disallineamenti, sovrapposizioni e spazi irregolari tra i pezzi grezzi dei tubi;
2. Monitorare l'arco di formazione per evitare grinze, rigonfiamenti ed ellitticità eccessiva delle pareti del tubo.
1. Mantenere stabile la corrente ad alta frequenza, la pressione del rullo di estrusione e la velocità di saldatura per garantire la fusione completa della saldatura, senza vuoti, inclusioni di scorie o saldatura a freddo;
2. Standardizzare il processo di raschiatura per i cordoni di saldatura interni ed esterni, garantendo l'assenza di graffi sul materiale di base e l'assenza di speroni di saldatura residui;
3. Controllare rigorosamente il filo di saldatura e il flusso per i tubi a spirale, monitorare la profondità di penetrazione e garantire passaggi di saldatura interni ed esterni completi senza fori d'aria o crepe.
1. Calibrare regolarmente l'unità di dimensionamento per controllare le tolleranze del diametro esterno e dello spessore della parete;
2. Eseguire il raddrizzamento in linea per eliminare piegature e torsioni del tubo, garantendo la conformità alla rettilineità;
3. Calibrare regolarmente la sega a mosca per garantire che la deviazione standard della lunghezza fissa rientri nell'intervallo.
1. Dotare l'intera linea di rilevamento di difetti a correnti parassite/ultrasoniche, eseguire il rilevamento in tempo reale di crepe di saldatura, fusione incompleta e pori e contrassegnare automaticamente le sezioni non conformi;
2. Calibrare regolarmente l'attrezzatura per il rilevamento dei difetti per evitare rilevamenti mancati e valutazioni errate.
1. Condurre prove di pressione dell'acqua su ciascun tubo per l'uso di fluidi, mantenendo la pressione standard e controllando eventuali perdite o crepe nelle saldature;
2. Aumentare la durata della pressione statica dell'acqua per le tubazioni ad alta pressione e seguire rigorosamente le specifiche di prova per i tubi a spirale di grande diametro.
1. Lavorare uniformemente teste piatte e smussi, garantendo l'assenza di bave, intagli o deformazioni alle estremità del tubo;
2. Condurre un'ispezione manuale completa della superficie: eliminare e isolare graffi, ruggine, rientranze e difetti del cordone di saldatura.
1. Controllare rigorosamente il lavaggio acido, la temperatura dello zinco e lo spessore del rivestimento nel processo di zincatura/anticorrosione, garantendo l'assenza di rivestimento o sbucciatura mancanti;
2. Prelevare campioni dai prodotti finiti per prove meccaniche di trazione, compressione e flessione, ricontrollando le proprietà del materiale;
3. Contrassegnare chiaramente le etichette, classificare e imballare, conservare i registri di ispezione della qualità e ottenere la tracciabilità del prodotto.
1. Ispezionare, calibrare e sottoporre a manutenzione regolarmente i rulli di formatura, le saldatrici e gli strumenti di rilevamento dei difetti;
2. Gli operatori detengono certificati ed effettuano ispezioni regolari dei parametri di processo, arrestando immediatamente la macchina e apportando modifiche in caso di anomalie.
Indirizzo
S213 Distretto di Jinghai, città di Tianjin, Cina
tel